- Kvalito komenciĝas per dezajno-por-fabrikebleco, ne per fina inspektado.
- Kritikaj dimensioj, aspektokriterioj kaj rezinspecifoj devas esti skribitaj antaŭ ol la prilaborado komenciĝas.
- Procesa stabileco estas pli grava ol perfekta specimeno el ununura mallonga kuro.
- Spurebleco, inspektaj registroj kaj ŝanĝkontrolo reduktas kaŝitan kvalitriskon.
- Kapabla partnero devus subteniplastaj injektaj muldiloj, plastaj loĝejaj muldiloj, kaj3D-muldilojkun la sama dokumentada disciplino.
La kvalito de specialaj plastaj partoj dependas de kiom bone la projekto kontrolas toleremon, materialan konduton kaj produktadan ripeteblon, precipe por elektroniko, hejmaj aparatoj kaj industriaj komponantoj. Ekzemple, injekt-mulditaj plastaj partoj ofte bezonas teni striktajn kunmetajn rilatojn, dum iuj optikaj aŭ enfermaĵaj aplikoj povas postuli multe pli striktan kontrolon ol la defaŭltaj plastaj testmetodoj en...ISO 20457:2018Bone funkciigita programo ankaŭ komparas rezinajn datumojn, ilodezajnon kaj specimenajn rezultojn antaŭ amasproduktado, ĉar unu eksterspecifa pordego aŭ misformita ripo povas influi la tutan asembleon. Tial aĉetantoj serĉantajOEM kaj ODM plastaj partojdevus juĝi kaj la ŝimfabrikiston kaj la procezkontrolojn malantaŭ la parto.
Kion Kvalito Vere Signifas en Fabrikado de Laŭmendaj Plastaj Partoj
Kvalito en fabrikado de menditaj plastaj partoj signifas, ke la parto plenumas funkciajn, dimensiajn, vidajn kaj komercajn postulojn ĉiufoje kiam ĝi estas produktita.
Por aĉetanto, tio kutime signifas, ke la parto konvenas al la asembleo, eltenas sian uzmedion, kaj alvenas kun stabila aspekto tra la tuta loto.
Ekzemple, en elektronikaj ŝeloj, kvalito ne nur temas pri ĉu specimeno aspektas bone; ĝi ankaŭ temas pri ĉu la klakoj, bossoj kaj murdikeco restas koheraj sub ripetaj muldaj cikloj.
Por industriaj partoj, la sama kvalitnormo povas inkluzivi ŝarĝoportantan rendimenton, kemian reziston kaj stabilan provizon dum pluraj produktojaroj.
Jen kie provizanto proponaskutimaj plastaj partojdevus esti taksata kiel fabrikada sistemo, ne kiel katalogo de produktoj.
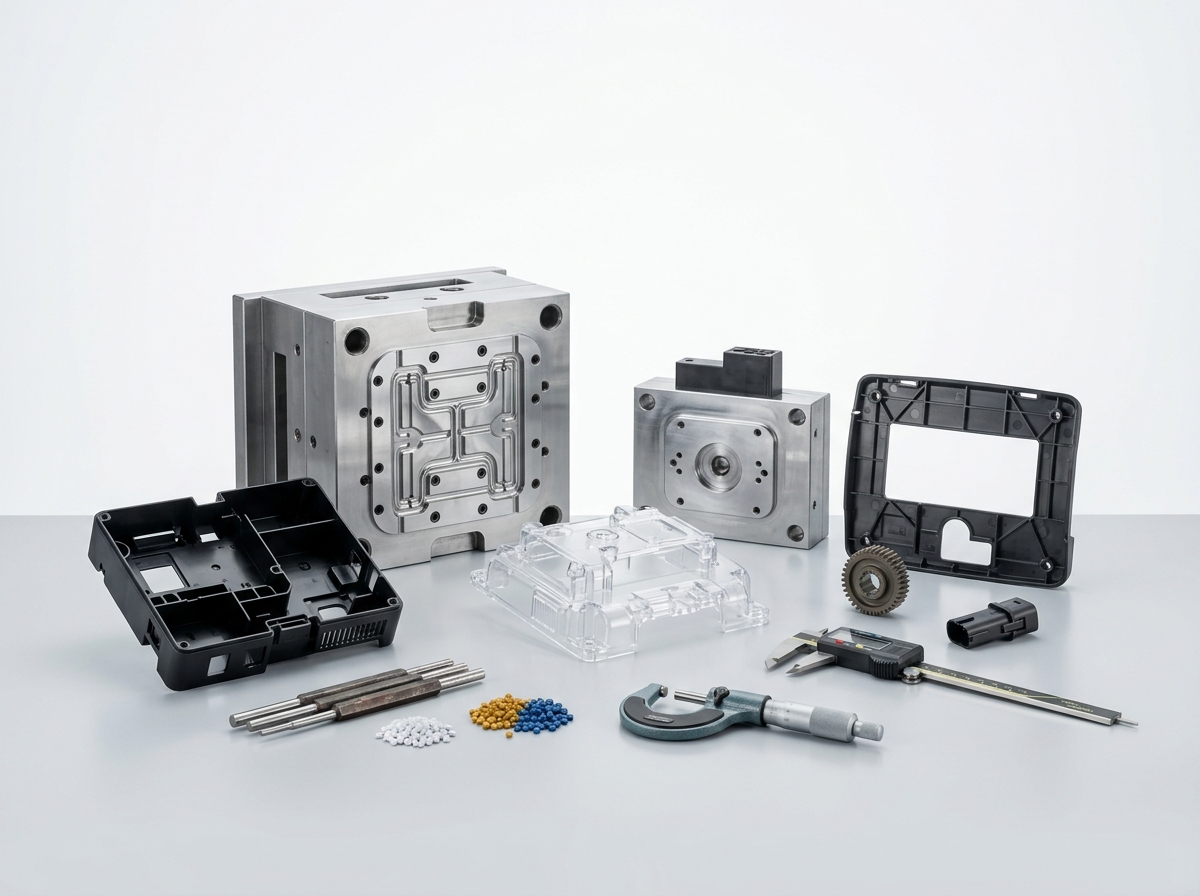 Komencu kun DFM Antaŭ ol vi aprobas la ilon
Dezajno por produktebleco estas la plej rapida maniero malhelpi kvalitperdon antaŭ ol ĝi fariĝas multekosta.
DFM-revizio kontrolas ĉu murdikeco, fleksangulo, pordegpozicio, ripoj, subtranĉoj kaj elĵetstrategio povas produkti stabilan parton sen distordo aŭ malfortaj punktoj.
Por multaj mulditaj partoj, unuforma murdezajno estas kritika ĉar neegala malvarmigo pelas lavujmarkojn, varpiĝon kaj restan streĉon.
En realaj projektoj, ĉi tiu frua revizio ofte gravas pli ol pli posta inspektado, ĉar malbona geometrio povas daŭre generi difektojn eĉ kiam la maŝinagordoj estas optimumigitaj.
Aĉetantoj devus peti la provizanton revizii ne nur la desegnon sed ankaŭ la celitan rezinon, la muntmetodon kaj la kosmetikajn surfacajn postulojn.
Tio estas aparte grava porplastaj injektaj muldilojuzata por ripetproduktado, kie unu dezajna malforteco povas krei ripetiĝantan difekton trans miloj da pecoj.
| DFM-ero | Kial Ĝi Gravas | Tipa Risko Se Ignorita | Praktika Kontrolo |
|---|---|---|---|
| Murdikeco | Kontrolas malvarmiĝon kaj ŝrumpadon | Sinku, varpo, streso-fendo | Konservu sekciojn kiel eble plej unuformajn |
| Skizangulo | Subtenas elĵeton | Trenmarkoj, algluiĝo, deformado | Enkonstruu liberigan angulon dum la dezajno |
| Loko de la pordego | Influoj fluo kaj kosmetikaĵoj | Veldlinioj, malekvilibro, malfortaj zonoj | Simulu plenigon kaj pordeg-ekvilibron |
| Estro kaj ripa dezajno | Plibonigas forton sen troa maso | Lavujo kaj loka streso | Uzu proporciajn ripregulojn |
Elektu la Ĝustan Materialon kaj Kontrolu la Rezinon
Materiala elekto estas unu el la plej grandaj kvalitleviloj en plasta fabrikado, ĉar la konduto de rezino difinas kaj la rendimenton kaj la procezfenestron.
Ekzemple, PC estas vaste uzata por travideblaj aŭ frap-sentemaj enfermaĵoj ĉar ĝi kombinas fortecon, travideblecon kaj dimensian stabilecon pli bone ol multaj ĝeneraluzeblaj plastoj.
Tamen, la sama materialo povas malsukcesi projekton se la rezingrado, sekigkondiĉo aŭ fandhistorio ne estas kontrolitaj.
Humid-sentemaj rezinoj kiel ekzemple komputila komputilo kaj nilono povas krei disvastiĝon, nebulecon, hidrolizon aŭ reduktitan forton se sekigado estas malĝusta, do materialmanipulado devus esti traktata kiel kvalita paŝo, ne kiel stokeja tasko.
Aĉetantoj devus peti rezinajn speciffoliojn, spureblecon de loto, kaj konfirmon de iu ajn reglua politiko antaŭ ol la produktado komenciĝas.
Kiam parto bezonas kostokontrolon kaj larĝan aplikaĵflekseblecon, provizanto kunplastaj loĝejaj muldilojsperto kutime povas balanci aspekton, rigidecon kaj muldan rendimenton pli efike ol ĝenerala fabrikisto.
| Ordinara Rezino | Utila Posedaĵo | Tipa Apliko | Kvalita Observpunkto |
|---|---|---|---|
| PC | Alta rezisto al ŝokoj, travidebleco | Elektronikaj enfermaĵoj, protektaj kovriloj | Sekigado kaj nebuleckontrolo |
| ABS | Bona surfacofinpoluro, facila prilaborado | Konsumvaroj, aparatŝeloj | Gratvunda kaj brila konsistenco |
| PP | Kemia rezisto, malalta denseco | Servaj partoj, vivaj ĉarniroj | Kontrolo de varpo kaj ŝrumpo |
| PA | Forto kaj eluziĝrezisto | Industriaj agrafoj, movaj partoj | Humidkondiĉado |
Uzu Procezan Kontrolon Anstataŭ Fidi je Fina Inspektado
Fina inspektado sole ne povas garantii kvaliton en fabrikado de menditaj plastaj partoj.
Procesregado estas la vera defendo, ĉar muldaj difektoj ofte komenciĝas en la maŝinaj agordoj, fandkondiĉo, muldiltemperaturo aŭ malvarmiga ekvilibro longe antaŭ ol la parto atingas inspektadon.
Praktika produktadsistemo monitoras fandtemperaturon, muldiltemperaturon, injektopremon, tenpremon, malvarmigtempon kaj ciklostabilecon.
Kiam tiuj variabloj drivas, parto-al-parta variado pliiĝas eĉ se la unuaj specimenoj aspektis akcepteblaj.
Tial kvalit-emaj provizantoj ofte konservas procezajn foliojn kaj maŝin-specifajn fenestrojn por kritikaj partoj anstataŭ dependi de la memoro de la funkciigisto.
Por aĉetantoj, la ŝlosila demando estas simpla: ĉu la fabriko povas ripeti la saman parton en la sekva ŝanĝo, la sekva maŝino kaj la sekva aro?
Tiu demando gravas eĉ pli porOEM kaj ODM plastaj partoj, kie produktaj lanĉoj dependas de kohera eligo tra pluraj kuroj.
| Proceza Variablo | Kial Ĝi Gravas | Kion Monitori | Kvalita Efiko |
|---|---|---|---|
| Fandtemperaturo | Kontrolas fluon kaj sanon de polimeroj | Drivo de cela agordopunkto | Mallongaj pafoj, fulmo, degradiĝo |
| Muldiltemperaturo | Influas surfacon kaj ŝrumpadon | Stabileco trans kavaĵoj | Varpo, brila vario |
| Tenante premon | Kompensas ŝrumpadon | Pleniga kompletigo kaj pakkurbo | Lavujmarkoj, dimensia drivo |
| Malvarmigtempo | Determinas partstabilecon | Cikla konsistenco | Deformado, elĵeta difekto |
Kial Unua Artikola Inspektado kaj Prova Muldado Gravas
La unua artikola inspektado estas la ponto inter dezajna intenco kaj amasprodukta realeco.
Ununura ora specimeno ne sufiĉas, krom se ĝin subtenas mezuritaj datumoj, aprobita materialo kaj stabilaj provaj kondiĉoj.
Dum prova fandado, aĉetantoj devus kompari kritikajn dimensiojn, aspekton, kunigtiĝon de la muntado, kaj iujn ajn funkciajn testojn, kiuj simulas uzon.
Por eksteraj partoj, koloro, brilo, atestanto de la pordego kaj pozicio de veldlinio povas esti same gravaj kiel dimensia precizeco.
Por kaŝitaj strukturaj partoj, ripa integreco, klako-kongruo kaj ŝraŭba estro-forto povas esti la decidaj faktoroj.
Kiam provizanto provizasplastaj injektaj muldilojkaj provaj raportoj kune, fariĝas multe pli facile izoli ĉu fiasko venas de la muldilo, la rezino aŭ la procezfenestro.
Tie ankaŭ klaraj akceptokriterioj ŝparas tempon: la teamo devus scii kio estas akceptebla, kio estas lima, kaj kio bezonas reverkadon.
Kiuj Normoj Helpas Vin Difini Kvaliton en Plasta Fabrikado?
Kvalito fariĝas pli facile administrebla kiam ĝi estas ligita al agnoskitaj normoj anstataŭ neklaraj atendoj.
Por tolerancado de plastaj partoj,ISO 1101:2017provizas la kadron por geometriaj tolerancoj, dumISO 20457subtenas dimensiajn testmetodojn por muldado de specimenoj kaj mulditaj partoj.
Por pli vasta kvalitadministrado, ISO 9001 restas la baza sistemo por procesregado, dokumentado, korektaj agoj kaj kontinua plibonigo.
En Usono, laNIST-produktadaj rimedojestas utilaj por kompreni mezuradon, spureblecon kaj kvalitpraktikojn de malgrandproduktantoj.
Ĉi tiuj referencoj ne anstataŭigas projektospecifajn toleremojn, sed ili igas taksadon de provizantoj multe pli objektiva.
| Referenco | Uzkazo | Aĉetanta Avantaĝo | Kion Peti |
|---|---|---|---|
| ISO 1101:2017 | Geometria tolerancado | Klaraj reguloj pri taŭgeco kaj funkcio | Kritikaj trajtaj alvokoj |
| ISO 20457 | Metodoj por testaj specimenoj de plastoj | Kompareblaj mezuroj | Testmetodaranĝo |
| ISO 9001 | Kvalitadministrada sistemo | Ripetebla procesregado | Reviziaj pruvoj kaj korektaj agoj |
| NIST-resursoj | Gvidlinioj pri mezurado kaj fabrikado | Pli fidinda inspekta disciplino | Kalibrado kaj spureblecaj registroj |
Kiel Taksi Provizanton Antaŭ Ol Vi Kompromisiĝas
La plej bona provizanto estas tiu, kiu reduktas projektan riskon, ne tiu, kiu promesas la plej malaltan unuoprezon.
Kiam vi aĉetas menditajn plastajn partojn, taksu la fabrikon laŭ inĝeniera subteno, kompetenteco pri muldildezajno, rapido de provorespondo, komunikadkvalito kaj postvenda subteno.
Provizanto kun forta projekt-administrado ofte povas eviti multekostan riparon per identigo de riskoj en la desegna stadio aŭ dum specimenigo.
Por eksport-orientitaj projektoj, dokumenta respondotempo, angla komunikada klareco, kaj ekspedkunordigo povas gravi tiom, kiom maŝintunaro.
Tial multaj aĉetantoj preferas provizanton, kiu povas pritrakti3D-muldilojpor kompleksa geometrio kaj ankaŭ subteni pli vastan produktadprogramon por estontaj SKU-oj.
- Petu DFM-reagon antaŭ aprobo de la ilo.
- Konfirmu la rezingradon, provizanton kaj sekigpostulojn.
- Petu kavaĵo-post-kavaĵon dimensiajn raportojn pri la unuaj artikoloj.
- Kontrolu la korektan buklon post la unua provo, ne nur la unuan specimenon.
- Kontrolu spureblecon por materialaj lotoj, ŝimrevizioj kaj ŝanĝregistroj.
Oftaj Kvalitaj Fiaskoj kaj Kiel Malebligi Ilin
Plej multaj fiaskoj de plastaj partoj ripetas antaŭvideblajn ŝablonojn.
Lavujmarkoj kutime devenas de dikaj sekcioj aŭ malbona pakado.
Varpiĝo ofte venas de neegala malvarmigo, malsimetria geometrio, aŭ resta streso.
Flampunktoj al problemoj pri fiksado, eluziĝo aŭ ŝimfermo.
Mallongaj injektoj povas indiki malaltan injektopremon, malbonan ventoladon aŭ limojn de materiala fluo.
Surfacaj difektoj kiel ekzemple disŝpruco, flulinioj, kaj brulvundmarkoj kutime spuriĝas al rezinkondiĉo, pordegdezajno, aŭ termika kontrolo.
La plej rapida preventa metodo estas difini ĉiun difektoreĝimon, asigni akceptoregulon, kaj mapi la verŝajnan procezan kaŭzon antaŭ ol produktado komenciĝas.
Ĉi tio estas aparte grava por alt-videblecaj partoj, kie malgranda kosmetika difekto povas igi la tutan sendaĵon neakceptebla.
Kian dokumentaron devus provizi bona fabriko?
Dokumentado estas unu el la plej fortaj indikiloj de vera kvalito-kontrolo.
Kapabla fabriko devus povi provizi desegnaĵojn, materialajn atestilojn, inspektajn raportojn, provregistrojn, ŝanĝprotokolojn kaj enpakajn instrukciojn.
Se la projekto estas sentema, aĉetantoj ankaŭ devus peti kontrolplanojn, pruvojn pri alĝustigo de mezuriloj, kaj fotojn aŭ filmetojn de provfunkciigoj.
Ĉi tiuj registroj faciligas solvi disputojn kaj faciligas ripeton de kvalito en estontaj mendoj.
Por revenantaj programoj, dokumentado ankaŭ protektas la aĉetanton kontraŭ kvietaj ŝanĝoj en rezino, muldilrevizio aŭ procezparametroj.
Kiam provizanto povas klare dokumenti sian laborfluon, la projekto estas pli facile skalebla de prototipo al pilotprocezo kaj poste al stabila volumo.
Oftaj Demandoj
Kio estas la plej grava faktoro en la kvalito de menditaj plastaj partoj?
La plej grava faktoro estas kontroli la procezon de DFM ĝis fina inspektado, por ke la parto restu stabila tra ripetaj produktadcikloj.
Kiel mi povas kontroli ĉu plasta provizanto estas fidinda?
Kontrolu ĉu la provizanto povas provizi DFM-reagojn, provajn raportojn, materialan spureblecon kaj registrojn pri korektaj agoj por antaŭaj projektoj.
Kial la elekto de rezino tiom multe influas la kvaliton?
La elekto de rezino influas ŝrumpadon, frapreziston, surfacan finpoluron, sekiĝsentemon kaj longdaŭran dimensian stabilecon, do ĝi rekte formas la finan partkvaliton.
Kio devus esti inkludita en unua artikola inspekto?
Ĝi devus inkluzivi kritikajn dimensiojn, aspektokontrolojn, kunigtiĝon, funkciajn testojn, kaj la aprobitajn materialojn kaj procezajn kondiĉojn uzitajn por specimenigo.
Kiel normoj helpas en plasta fabrikado?
Normoj kiel ISO 1101:2017 kaj ISO 20457 pli klare priskribas toleremojn kaj mezurmetodojn, kio reduktas miskomprenojn inter aĉetanto kaj provizanto.
Kiam mi devus elekti injektan muldadon anstataŭ aliajn metodojn?
Elektu injektan muldadon kiam la projekto bezonas ripeteblan, skaleblan produktadon kun kontrolita kosto po parto post kiam la prilaborado estas pravigita.
Kiel mi povas redukti kvalitriskon en lanĉo de nova produkto?
Uzu DFM-revizion, pilotsamplingon, klarajn akceptokriteriojn kaj dokumentitan ŝanĝkontrolon antaŭ ol liberigi la parton en plenan produktadon.
Afiŝtempo: 21-a de aŭgusto 2026