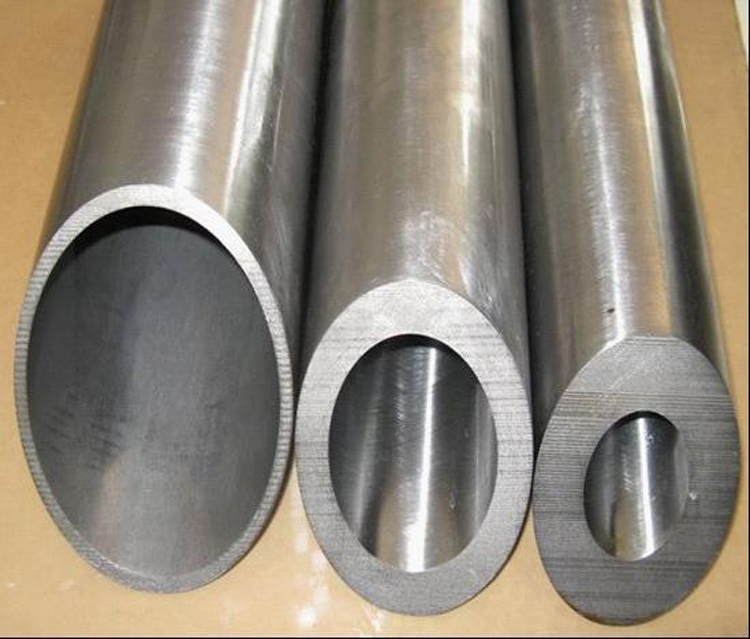
Ŝaftopartoj estas unu el la tipaj partoj ofte troveblaj en maŝinoj. Ili estas ĉefe uzataj por subteni la nulon de la transmisio.
Komponantoj, transdonas tordmomanton kaj eltenas ŝarĝon. Ŝaftopartoj estas rotaciantaj partoj, kies longo estas pli granda ol la diametro, kaj ĝenerale konsistas el la ekstera cilindra surfaco, konusa surfaco, interna truo kaj fadeno de la samcentra ŝafto kaj la koresponda fina surfaco. Laŭ malsamaj strukturaj formoj, ŝaftopartoj povas esti dividitaj en optikajn ŝaftojn, ŝtupajn ŝaftojn, kavajn ŝaftojn kaj krankoŝaftojn.
Ŝaftoj kun proporcio inter longo kaj diametro malpli ol 5 nomiĝas mallongaj ŝaftoj, kaj tiuj kun proporcio pli granda ol 20 nomiĝas sveltaj ŝaftoj. Plej multaj ŝaftoj troviĝas inter la du.
La ŝafto estas subtenata de lagro, kaj la ŝafta sekcio kongrua kun la lagro nomiĝas la raŭndo. Raŭndoj estas la muntada normo de ŝaftoj. Ilia precizeco kaj surfaca kvalito ĝenerale devas esti altaj. Iliaj teknikaj postuloj estas ĝenerale formulitaj laŭ la ĉefaj funkcioj kaj laborkondiĉoj de la ŝafto, kutime la jenaj punktoj:
(1) Dimensia precizeco. Por determini la pozicion de la ŝafto, la lagroĵurnalo kutime postulas altan dimensioprecizecon (IT5 ~ IT7). Ĝenerale, la dimensia precizeco de la ŝafta ĵurnalo por kunmetado de transmisiaj partoj estas relative malalta (IT6~IT9).
(2) Geometria formoprecizeco La geometria formoprecizeco de ŝaftopartoj ĉefe rilatas al la rondeco, cilindreco, ktp. de la ĵurnalo, ekstera konuso, Morse-konusa truo, ktp. Ĝenerale, la toleremo devus esti limigita ene de la dimensia toleremintervalo. Por la internaj kaj eksteraj rondaj surfacoj kun pli altaj precizecpostuloj, la permesita devio devus esti markita sur la desegnaĵo.
(3) Reciproka pozicia precizeco La postuloj pri pozicia precizeco de ŝaftopartoj estas ĉefe determinitaj de la pozicio kaj funkcio de la ŝafto en la maŝino. Ĝenerale, necesas certigi la koaksialecajn postulojn de la ŝaftoĵurnalo de la kunmetitaj transmisiaj partoj al la subtena ŝaftoĵurnalo, alie tio influos la transmisian precizecon de la transmisiaj partoj (dentroj, ktp.) kaj generos bruon. Por ordinaraj precizaj ŝaftoj, la radia elturniĝo de la kongrua ŝaftosekcio al la subtena ĵurnalo estas ĝenerale 0,01~0,03mm, kaj altprecizaj ŝaftoj (kiel ĉefaj ŝaftoj) estas kutime 0,001~0,005mm.
(4) Surfaca malglateco Ĝenerale, la surfaca malglateco de la ŝaftodiametro kongrua kun la transmisia parto estas Ra2.5~0.63μm, kaj la surfaca malglateco de la subtena ŝaftodiametro kongrua kun la lagro estas Ra0.63~0.16μm.
Blankaĵoj kaj materialoj de falditaj ŝaftopartoj
(1) Malplenaj ŝaftopartoj Ŝaftopartoj povas esti elektitaj kiel malplenaj ŝaftoj, forĝaĵoj kaj aliaj malplenaj formoj laŭ uzkondiĉoj, produktadtipoj, ekipaĵkondiĉoj kaj strukturo. Por ŝaftoj kun malgranda diferenco en ekstera diametro, oni ĝenerale uzas stangmaterialojn; por ŝtupaj ŝaftoj aŭ gravaj ŝaftoj kun grandaj eksteraj diametroj, oni ofte uzas forĝaĵojn, kio ŝparas materialojn kaj reduktas la laborŝarĝon de maŝinado. Plibonigas mekanikajn ecojn.
Laŭ malsamaj produktadskaloj, ekzistas du tipoj de forĝadmetodoj de malplenaj pecoj: libera forĝado kaj matricforĝado. Libera forĝado estas plejparte uzata por produktado de malgrandaj kaj mezgrandaj kvantoj, kaj matricforĝado estas uzata por amasproduktado.
(2) Materialo de ŝaftopartoj Ŝaftopartoj devas esti elektitaj laŭ malsamaj materialoj kaj adopti malsamajn varmotraktadajn specifojn (kiel ekzemple malvarmigo kaj revenigo, normaligo, malvarmigo, ktp.) laŭ malsamaj laborkondiĉoj kaj uzpostuloj por atingi certan forton, durecon kaj abrazioreziston.
Ŝtalo 45 estas ofta materialo por ŝaftopartoj. Ĝi estas malmultekosta kaj post malvarmigo kaj revenigo (aŭ normaligo), ĝi povas atingi pli bonan tranĉan rendimenton, kaj ĝi povas akiri ampleksajn mekanikajn ecojn kiel pli altan forton kaj durecon. Post malvarmigo, la surfaca malmoleco povas esti ĝis 45~52HRC.
Aloja strukturŝtalo kiel 40Cr taŭgas por ŝaftopartoj kun meza precizeco kaj alta rapideco. Post malvarmigo kaj revenigo kaj malvarmigo, ĉi tiu speco de ŝtalo havas pli bonajn ampleksajn mekanikajn ecojn.
Lagroŝtalo GCr15 kaj risortŝtalo 65Mn, post malvarmigo kaj revenigo kaj surfaca altfrekvenca malvarmigo, la surfaca malmoleco povas atingi 50-58HRC, kaj havas altan lacecreziston kaj bonan eluziĝreziston, kio povas esti uzata por fabriki altprecizajn ŝaftojn.
La ĉefa ŝafto de la preciza maŝinilo (kiel ekzemple la ŝafto de la muelilo, la spindelo de la ŝraŭbmaŝino) povas esti uzata el 38CrMoAIA nitrida ŝtalo. Post malvarmigo kaj revenigo kaj surfaca nitridado, ĉi tiu ŝtalo povas ne nur atingi altan surfacan malmolecon, sed ankaŭ konservi molan kernon, do ĝi havas bonan reziston al frakoj kaj fortecon. Kompare kun kaburizita kaj hardita ŝtalo, ĝi havas la karakterizaĵojn de malgranda varmotrakta deformado kaj pli alta malmoleco.
Ŝtalo n-ro 45 estas vaste uzata en maŝinfabrikado, kaj ĝiaj mekanikaj ecoj estas tre bonaj. Sed ĉi tiu ŝtalo estas mezakarbona, kaj ĝia malvarmiga kapablo ne estas bona. Ŝtalo n-ro 45 povas esti malvarmigita ĝis HRC42~46. Tial, se oni bezonas la surfacan malmolecon kaj deziras la pli bonajn mekanikajn ecojn de ŝtalo n-ro 45, la surfaco de ŝtalo n-ro 45 ofte estas malvarmigita (altfrekvenca malvarmigo aŭ rekta malvarmigo), por atingi la bezonatan surfacan malmolecon.
Noto: Ŝtalo n-ro 45 kun diametro de 8-12 mm emas fendiĝi dum malvarmigo, kio estas pli komplika problemo. La nunaj adoptitaj rimedoj estas rapida skuado de la specimeno en akvo dum malvarmigo, aŭ malvarmigo per oleo por eviti fendiĝojn.
Nacia Ĉina Marko N-ro 45 N-ro UNS Normo N-ro GB 699-88
Kemia konsisto (%) 0,42-0,50C, 0,17-0,37Si, 0,50-0,80Mn, 0,035P, 0,035S, 0,25Ni, 0,25Cr, 0,25Cu
Formo de orbriko, bileto, stango, tubo, plato, strio sen varmotraktado, kalcinado, normaligo, alttemperatura hardado
Streĉrezisto Mpa 600 Eldonrezisto Mpa 355 Plilongigo% 16
Faldado en la kampo de ŝimriparo
La konsumebla modelo por muldilo-veldado por ŝtalo n-ro 45 estas: CMC-E45
Ĝi estas la sola veldstango por mezmalmoleca ŝtalo kun bonaj ligaj ecoj, taŭga por aermalvarmigita ŝtalo, gisita ŝtalo: kiel ekzemple ICD5, 7CrSiMnMoV... ktp. Aŭtomataj lamenaj kovrilŝimoj kaj grandaj metalaj lamenaj stampaj ŝimoj por desegni kaj ripari streĉitajn partojn, kaj ankaŭ povas esti uzata por produktado de malmolaj surfacoj.
Krome, estas kelkaj aferoj atentindaj dum uzado:
1. Antaŭ konstruado en humida loko, la elektrodo estu sekigita je 150-200 °C dum 30-50 minutoj.
2. Ĝenerale antaŭvarmiĝo super 200 °C, aera malvarmigo post veldado, streĉmalpezigo estas plej bona se eble.
3. Kie plurtavola surfacveldado estas necesa, uzu CMC-E30N kiel bazon por atingi pli bonan veldan efikon.
Malmoleco HRC 48-52
Ĉefaj ingrediencoj Cr Si Mn C
Aplikebla kurenta gamo:
Diametro kaj longo m/m 3,2*350mm 4,0*350mm
La ŝtalo de kalibro 45 de nia fabriko estas uzata por fari la muldilbazon surla ŝimo.
Afiŝtempo: 29-a de novembro 2021